Rivet SPR (Rivet auto-perçant)
Fournisseur de rivets autoperforants Rivmate – Sécurisez vos projets grâce à nos rivets SPR haute résistance.
Rivet SPR pour assemblage industriel à haute efficacité
Le rivet SPR (rivet autoperceur) est un élément de fixation mécanique ne nécessitant aucun pré-perçage, largement utilisé pour l'assemblage efficace de tôles fines et de matériaux dissemblables. Contrairement aux rivets aveugles traditionnels qui requièrent un pré-perçage et créent des trous traversants, les rivets SPR simplifient le processus et préservent les revêtements et les placages. Ils offrent également une résistance à la fatigue et une stabilité d'assemblage supérieures lors de l'assemblage de tôles multicouches et de matériaux dissemblables (par exemple, aluminium-acier, aluminium-aluminium). De ce fait, ils sont devenus une solution d'assemblage essentielle dans la fabrication automobile, les structures légères et l'assemblage industriel de haute précision.
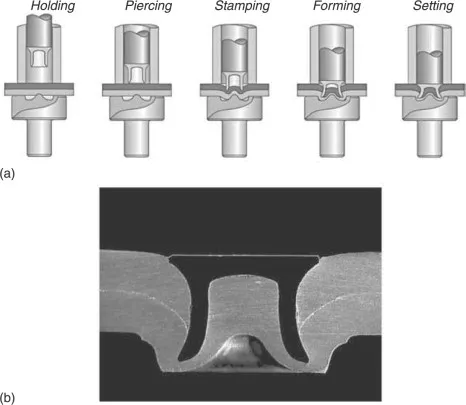
Comment fonctionnent les rivets SPR
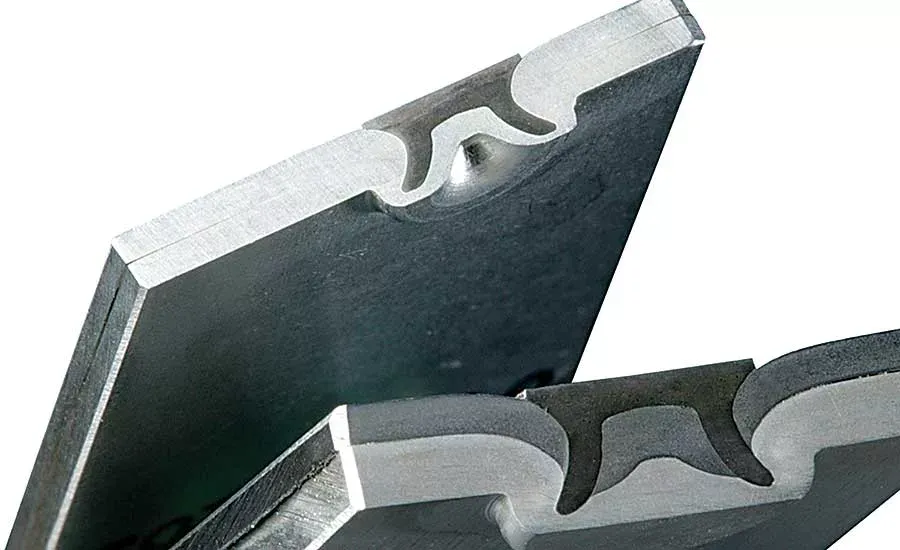
Le rivet SPR (rivet autoperforant) assure l'assemblage en trois étapes consécutives : perçage, formage et verrouillage. Sous haute pression et à l'aide d'équipements et de matrices spécifiques, le rivet pénètre le matériau supérieur tout en induisant simultanément un fluage plastique contrôlé dans le matériau inférieur. Ce procédé crée une structure d'emboîtement mécanique stable sans perçage traversant. Puisque l'assemblage repose sur le formage du matériau plutôt que sur sa découpe, les rivets SPR éliminent le besoin de pré-perçage, réduisant considérablement le nombre d'étapes et améliorant la régularité de l'assemblage. Le matériau de base doit présenter une épaisseur suffisante et une bonne ductilité pour garantir un formage complet et un verrouillage fiable.
POURQUOI L'UTILISER
Principaux avantages des rivets SPR
Aucun pré-perçage requis
Les rivets SPR éliminent le besoin de pré-perçage, réduisant ainsi les étapes d'usinage, raccourcissant les cycles d'assemblage et augmentant considérablement l'efficacité globale de la production.
Cohérence articulaire élevée
Le procédé de rivetage est contrôlé par des équipements et des matrices, garantissant un formage stable et une grande régularité d'assemblage. Ceci les rend particulièrement adaptés aux lignes de production automatisées et de masse.
Idéal pour les empilements multicouches
Crée des structures d'emboîtement fiables au sein de panneaux multicouches, empêchant le glissement entre les couches et améliorant la stabilité globale des joints.
Idéal pour les matériaux dissemblables
Adapté aux combinaisons de matériaux dissemblables comme l'aluminium et l'acier ou l'aluminium et l'aluminium, évitant les problèmes de compatibilité courants dans les assemblages soudés ou boulonnés.
Dommages minimes aux revêtements
Ne crée pas de trous traversants lors de la connexion, ce qui minimise les dommages aux revêtements de surface et au plaquage et contribue à maintenir la résistance à la corrosion des matériaux.
Bonne résistance à la fatigue et aux vibrations
La structure d'emboîtement mécanique répartit efficacement les charges, maintenant des connexions stables dans des conditions de vibration et de charge cyclique pour améliorer la fiabilité à long terme.
Rivet SPR vs autres méthodes de fixation
Rivet SPR comparé aux autres méthodes de fixation pour l'assemblage industriel
| Aspect de comparaison | Rivet SPR (Rivet auto-perçant) | Rivet aveugle | Soudage par points | Vis de forage à flux |
|---|---|---|---|---|
| Pré-perçage requis | Non | Oui | Non | Non |
| Principe d'assemblage | Perçage + formage + verrouillage mécanique | rivetage par mandrin de traction | Soudage par fusion | Perçage thermique + fixation filetée |
| Formation de trous traversants | Non | Oui | Non | Oui |
| Adaptabilité aux matériaux dissemblables | Excellent | Moyen | Médiocre | Moyen |
| Compatibilité d'automatisation | Très élevé | Moyenne | Haute | Moyenne |
| Impact sur les revêtements | Un petit peu | Modérée | Important | Modérée |
| Resistance à la fatigue | Haute | Moyenne | Moyenne | Moyenne |
| Retravail et cohérence | Grande constance, faible taux de retouche | Cela dépend de la qualité du trou | Cela dépend de la qualité de la soudure | Cela dépend de la qualité du filetage et du couple de serrage. |
| Applications typiques | Automobile, structures légères | Assemblage de tôles | Soudage de la carrosserie en blanc | tôles épaisses ou renforts locaux |
Rivet SPR vs Rivet aveugle
- Pré-perçage requis : Les rivets SPR ne nécessitent aucun pré-perçage, la pénétration et la mise en forme se faisant directement lors de l'assemblage. Les rivets aveugles, quant à eux, requièrent un pré-perçage, ce qui implique davantage d'étapes et une plus grande dépendance aux usinages préalables.
- Cohérence du positionnement des trous et de l'assemblage : La qualité des assemblages par rivets aveugles dépend fortement du diamètre du trou, de son positionnement et de l'intégrité de la paroi. Les rivets SPR ne créent pas de trous traversants ; la régularité des assemblages est assurée par l'équipement et l'outillage, ce qui garantit une meilleure stabilité des lots.
- Intégrité structurelle: Les rivets SPR ne créent pas de trous traversants, préservant ainsi l'intégrité des matériaux sous-jacents. Les rivets aveugles, quant à eux, forment des trous traversants susceptibles d'affaiblir localement la résistance des tôles minces ou des structures légères.
- Efficacité de production: Les rivets SPR permettent généralement des temps de cycle plus courts sur les lignes automatisées grâce à la réduction des étapes de perçage et d'ébavurage, ce qui les rend adaptés à la production en grande série.
Rivet SPR vs soudage par points
- Zone affectée thermiquement et compatibilité des matériaux : Le rivetage SPR est un procédé d'assemblage à froid qui évite les hautes températures, éliminant ainsi les risques de déformation thermique et de zones affectées par la chaleur. Le soudage par points est un procédé de soudage par fusion dont la plage de fonctionnement est plus restreinte et qui convient à l'aluminium, à l'acier à haute résistance et aux structures multicouches.
- Impact sur les revêtements de surface : Les rivets SPR endommagent très peu les revêtements de surface et les couches anticorrosion, préservant ainsi la résistance à la corrosion d'origine. Le soudage par points, quant à lui, endommage les revêtements et le plaquage, nécessitant souvent un traitement anticorrosion supplémentaire après soudage.
- Consommation d'énergie et exigences en matière d'équipement : Le soudage par points consomme davantage d'énergie pour l'aluminium et les tôles épaisses, ce qui exige des alimentations et des systèmes de refroidissement plus puissants. La consommation d'énergie du rivet SPR provient principalement de la pression mécanique, ce qui facilite son intégration dans les lignes de production automatisées.
- Consistance de la qualité : La qualité du soudage par points est fortement influencée par l'état de surface du matériau, l'usure des électrodes et les fluctuations des paramètres. Le formage des rivets SPR est contrôlé par des matrices et des équipements, ce qui garantit une plus grande régularité.
Rivet SPR vs vis de perçage Flow Drill (FDS)
- Différents mécanismes d'assemblage : Les rivets SPR forment un verrouillage mécanique par déformation plastique sans filetage. Les rivets FDS créent un filetage par perçage à chaud par friction et se verrouillent par couple.
- Dépendance du contrôle des processus : Le système FDS est très sensible à l'épaisseur du matériau, à sa dureté et au contrôle du couple ; les fluctuations de ces paramètres peuvent entraîner une qualité de filetage irrégulière. Les rivets SPR, quant à eux, ne nécessitent aucun contrôle du couple, offrant ainsi une qualité de connexion plus prévisible.
- Fiabilité à long terme : Le système FDS présente un risque de desserrage du filetage sous l'effet des vibrations et des charges cycliques. Le rivet SPR, quant à lui, utilise une structure de verrouillage mécanique permanente, offrant une résistance aux vibrations et une performance en fatigue supérieures.
- Cohérence de l'assemblage : Le processus de formage des rivets SPR est directement contrôlé par l'équipement, ce qui le rend adapté à une production hautement automatisée. La régularité des rivets FDS dépend davantage du système de serrage et de la qualité du filetage.
Vous avez d'autres questions ?
Contactez nos ingénieurs pour obtenir des données produits fiables et des conseils techniques.
Comment choisir
Comment choisir des rivets autoperforants (rivets SPR)
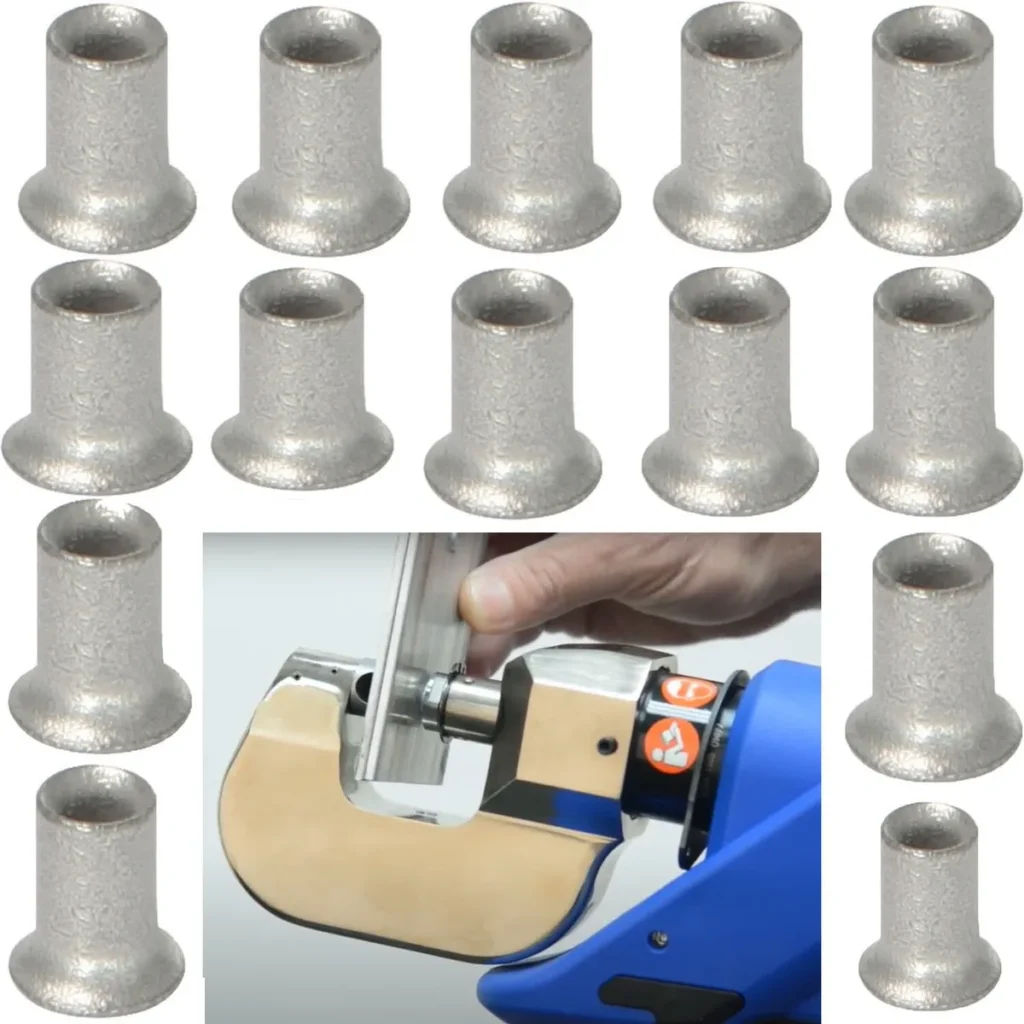
Le choix du rivet autoperforant (rivet SPR) approprié est essentiel pour garantir la résistance de l'assemblage, la régularité du montage et sa fiabilité à long terme. Les rivets SPR ne constituent pas une solution universelle ; leur sélection doit reposer sur une évaluation systématique du matériau, de l'épaisseur et des conditions d'assemblage.
1. Confirmer l'épaisseur totale de la pile de feuilles
Il faut d'abord déterminer l' épaisseur totale (épaisseur de la pile) des tôles à assembler. La longueur des rivets SPR est généralement directement liée à cette épaisseur totale.
En pratique, les diamètres courants des rivets SPR varient de 3.2 à 5.3 mm , et leurs longueurs généralement comprises entre 5 et 13 mm . Les rivets trop courts ne permettent pas un verrouillage efficace ; ceux qui sont trop longs peuvent entraîner la rupture du matériau de base ou un formage incorrect.
2. Identifier le matériau de base et l'ordre d'empilement
Il est crucial de définir clairement le type de matériau et l'ordre d'empilement des tôles. Les rivets SPR reposent sur la déformation plastique du matériau de base pour assurer le verrouillage mécanique ; ce matériau doit donc présenter une ductilité suffisante.
Par exemple, les alliages aluminium-aluminium ou aluminium-acier sont courants, l'aluminium servant généralement de matériau de base. Si ce matériau est un acier à haute résistance présentant une ductilité insuffisante, une évaluation approfondie ou une validation du procédé est nécessaire.
3. Choisir le matériau des rivets
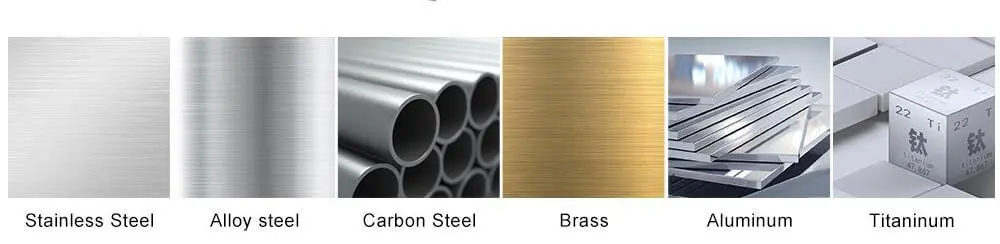
Les rivets SPR sont généralement fabriqués en acier allié afin de répondre aux exigences de résistance lors des opérations de poinçonnage et de formage. Différentes combinaisons de matériaux requièrent des niveaux de résistance et de ténacité variables pour les rivets. Par conséquent, le matériau du rivet doit être adapté aux matériaux assemblés afin d'éviter une déformation insuffisante du rivet ou des dommages excessifs aux tôles.
4. Choisissez la longueur et le diamètre des rivets
La longueur et le diamètre du rivet doivent être choisis en fonction de l'épaisseur totale des plaques et de la résistance des matériaux. En général, les plaques plus épaisses ou les matériaux plus résistants nécessitent des rivets SPR plus longs ou de plus grand diamètre afin de garantir une profondeur de verrouillage et une résistance de l'assemblage suffisantes. Ces paramètres sont généralement déterminés à l'aide de tableaux de processus ou d'essais sur échantillons.
5. Prendre en compte la compatibilité de l'équipement et de la matrice
Le choix des rivets SPR doit être compatible avec l'équipement et les matrices de rivetage existants . Différentes spécifications de rivets requièrent des forces de poinçonnage et des structures de matrices adaptées. Une capacité d'équipement insuffisante ou des matrices inadaptées ont un impact direct sur la qualité de l'assemblage.
6. Valider par des tests
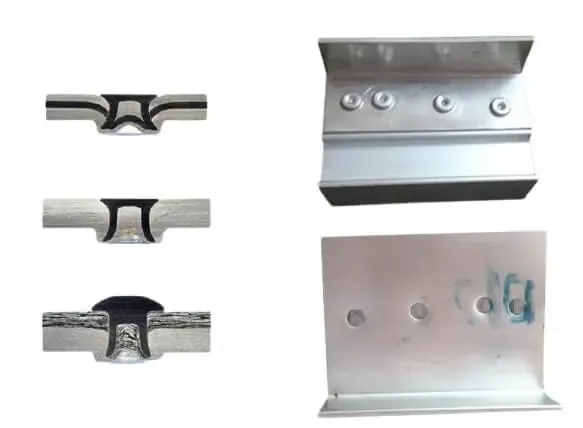
Avant la production en série, validez la sélection par le rivetage d'un prototype et l'analyse de sa section transversale . L'inspection du motif de verrouillage, de la déformation du matériau de base et de l'absence de fissures constitue une procédure de validation technique standard.
APPLICATIONS
Applications typiques des rivets SPR
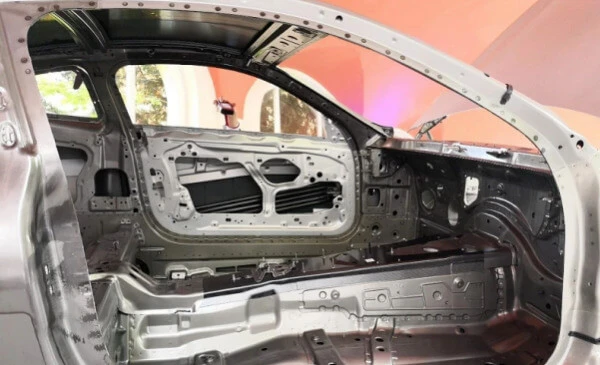
Carrosserie automobile en blanc (BIW)
Les rivets SPR sont largement utilisés dans la fabrication des structures de carrosserie automobile, permettant des assemblages très réguliers d'aluminium et d'acier à haute résistance. Ils répondent aux exigences strictes de l'industrie automobile en matière de résistance structurelle et de délais de production.
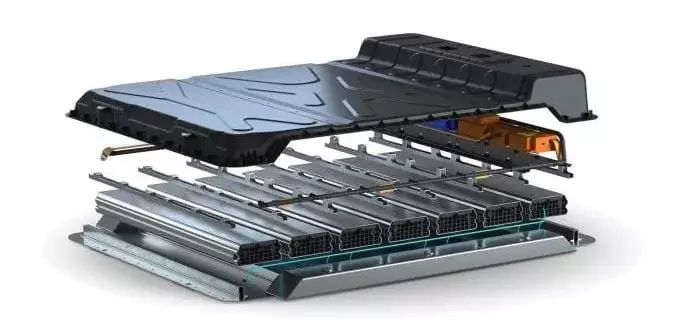
Boîtiers de batterie pour véhicules électriques
Dans les boîtiers de batteries de véhicules électriques, les rivets SPR relient des couches d'aluminium et des matériaux dissemblables, minimisant l'impact thermique tout en maintenant l'intégrité structurelle pour améliorer la sécurité et la fiabilité.
Structures légères
Pour les composants structurels légers, les rivets SPR assurent des liaisons stables sans compromettre les propriétés des matériaux, constituant ainsi une alternative efficace au soudage et aux fixations traditionnelles.
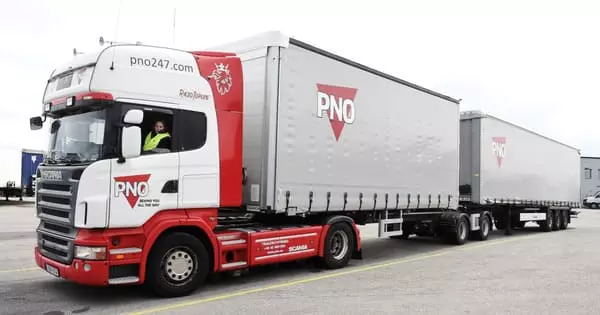
Équipement de transport
Dans le transport ferroviaire, les véhicules commerciaux et les équipements de transport, les rivets SPR résistent aux vibrations et aux charges cycliques, ce qui les rend adaptés aux applications exigeant une intégrité et une durabilité constantes des joints.
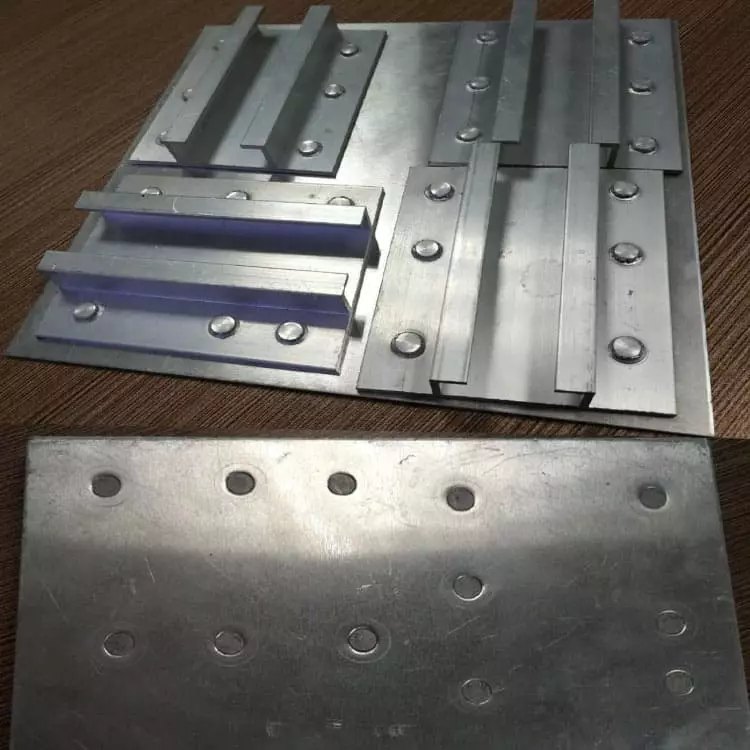
Assemblage de tôles industrielles
Les rivets SPR sont adaptés à l'assemblage industriel de tôles, réduisant les processus de perçage, améliorant l'efficacité d'assemblage et maintenant la stabilité de la connexion en production de masse.
Panneaux revêtus et préfinis
Pour les panneaux pré-revêtus ou plaqués, les rivets SPR utilisent un procédé d'assemblage à froid qui minimise les dommages aux revêtements de surface, contribuant ainsi à préserver la résistance à la corrosion du matériau.